 English
 русский
Новости отрасли
Дом / Новости / Новости отрасли / Завод по литью мембранных насосов из алюминиевого сплава: литейный цех, стоящий за корпусом насоса

Новости отрасли
2026-10-09
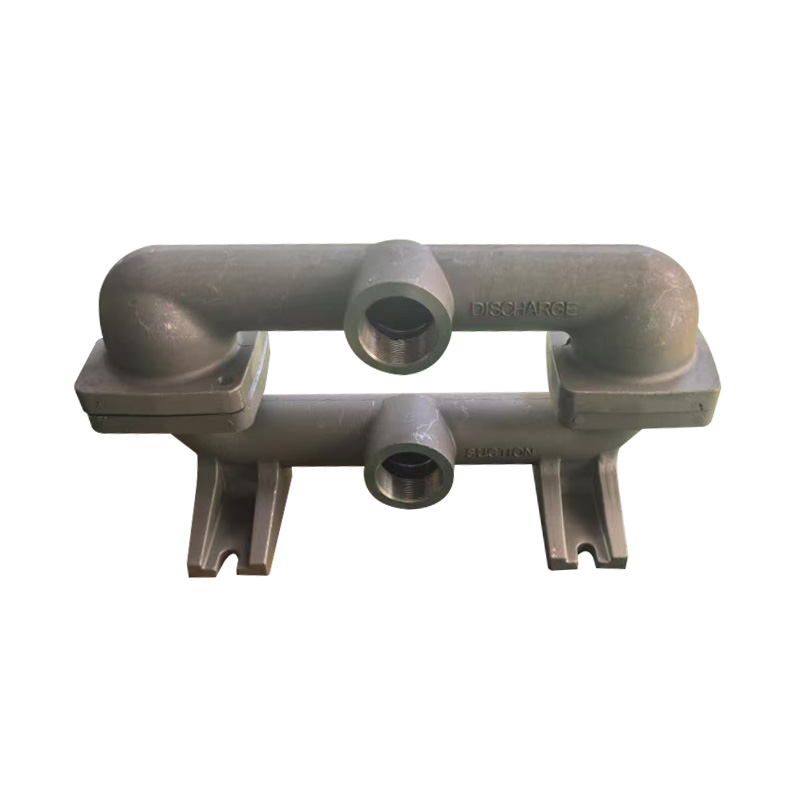
Диафрагменный насос перемещает химикаты, суспензии и пищевые продукты, при этом жидкость никогда не касается поршня или шестерни. Корпус насоса представляет собой камеру. Диафрагмы изгибаются. Жидкость протекает. Корпус должен быть герметичным, устойчивым к коррозии и иметь стабильные размеры. Ан Завод по литью диафрагменных насосов из алюминиевого сплава производит корпуса насосов, коллекторы и корпуса пневматических двигателей путем заливки расплавленного алюминия в стальные формы. Качество отливки задается в литейном цехе и не может быть исправлено на выходе.
Не весь алюминий одинаков. На заводе по литью диафрагменных насосов используются литейные сплавы, обычно A356 или эквивалентные, с контролируемым содержанием кремния для обеспечения текучести и прочности. Сплав должен течь в тонкостенные секции, не замерзая раньше времени, удерживать давление без утечек и противостоять коррозии от жидкостей, которые перекачивает насос.
Химический состав расплава проверяется для каждой плавки. Завод по литью диафрагменных насосов перед заливкой снимает показания спектрометра, чтобы подтвердить состав сплава. Из-за превышения температуры, выходящей за пределы технических характеристик, отливки не выдерживают испытаний под давлением или преждевременно подвергаются коррозии при эксплуатации.
Пористость — постоянный враг. Водород растворяется в расплавленном алюминии и выходит из раствора по мере затвердевания металла, оставляя газовые карманы. Литейный завод с диафрагменными насосами перед разливкой дегазирует расплав с помощью продувки инертным газом или таблетированных дегазаторов. Усадочная пористость образуется при неравномерном затвердевании отливки. Правильная конструкция литников и стояков обеспечивает питание толстых секций по мере их усадки.
Пресс-форма является негативом корпуса насоса. Завод по литью мембранных насосов использует гравитационное литье, литье под низким давлением или литье под высоким давлением в зависимости от размера детали, объема и требований к давлению. Гравитационное литье в стальные или песчаные формы подходит для больших корпусов насосов и небольших объемов производства. Литье под давлением предназначено для крупносерийного производства корпусов меньшего размера с более жесткими допусками.
Литниковая система подает расплавленный алюминий в полость. Положение и размер литника определяют, заполнит ли металл полость полностью, прежде чем он начнет замерзать. Завод по литью мембранных насосов проектирует литники для каждой геометрии детали, чтобы расплав достигал каждой секции с нужной температурой и скоростью.
Стояки питают отливку по мере ее затвердевания. Алюминий сжимается при охлаждении. Без стояков для подачи дополнительного расплавленного металла в отливке образуются усадочные полости в толстых секциях. Завод по литью мембранных насосов стратегически размещает стояки и обрезает их во время отделки.
Необработанная отливка не является готовой деталью. Он имеет обработанные поверхности в местах крепления диафрагм, крепления коллекторов и крепления воздушного клапана. Отливке требуется достаточный припуск в этих областях, чтобы их можно было очистить во время обработки, не требуя чрезмерного удаления. На заводе по литью диафрагменных насосов размеры отливок поддерживаются с допусками, позволяющими обеспечить постоянство настроек обработки.
Качество поверхности в литом состоянии влияет на производительность насоса. Шероховатая поверхность камеры для жидкости создает турбулентность и задерживает продукт. Завод по литью с диафрагменными насосами контролирует покрытие формы и температуру заливки для производства отливок с качеством поверхности, подходящим для конкретного применения. Пищевым насосам необходимы более гладкие внутренние поверхности.
Линия разъема, где встречаются половинки формы, оставляет на отливке выносную линию. Завод по литью мембранных насосов завершает линию разъема заподлицо, чтобы она не мешала уплотнению прокладки и не создавала повышенных напряжений.
Каждый корпус насоса выдерживает давление. Литейный завод с мембранным насосом проводит испытания под давлением каждой отливки или образцов партии в соответствии со спецификациями заказчика. Воздух или вода под давлением выявляют пористость, которую не замечает визуальный осмотр. Отливка, которая плачет в точечном отверстии, - это металлолом.
Проверка размеров подтверждает соответствие отливки чертежу. Завод по литью диафрагменных насосов использует измерения на КИМ или замеры приспособлений для проверки критических размеров. Обработанные поверхности должны находиться на своих местах. Отверстия для болтов должны совпадать. Поверхности фланцев должны быть плоскими.
Документация по качеству следует за отливкой. Сертификаты материалов, протоколы испытаний под давлением, отчеты о размерах. Завод по литью мембранных насосов, который обеспечивает документацию, позволяет сборщику насосов отслеживать процесс плавки и формы.
Вот что может предложить завод по литью диафрагменных насосов из алюминиевого сплава:
Литье протекает. Опрессовка улавливает это, если заводские испытания. Завод по литью мембранных насосов, который не проводит испытания под давлением, доставляет утечки. Сборщик насосов находит их на собственном испытательном стенде, и стоимость увеличивается в разы.
Литейные машины плохо работают. Твердые места из-за неправильного затвердевания притупляют инструменты. Пористость проявляется в виде пустот на обработанной поверхности. Литейный завод с диафрагменным насосом, контролирующий плавление и затвердевание, производит отливки, которые обрабатываются предсказуемым образом.
Отливка коробится после механической обработки, поскольку внутреннее напряжение не было снято. Завод по литью мембранных насосов, который подвергает отливки термообработке перед механической обработкой, снимает остаточное напряжение. Деталь остается плоской и стабильной по размерам.
Завод по литью диафрагменных насосов из алюминиевого сплава заливает алюминий, который становится насосом. Сплав правильный. Пористость контролируется. Литье держит давление. Машинист получает деталь, которая убирает там, где следует. Насос собирается и перекачивает жидкость.
Авторское право © Чжэцян Фэйфэн Пресижен Ди Кастинг Ко., Лтд.
