 English
 русский
Новости отрасли
Дом / Новости / Новости отрасли / Алюминиевая форма для литья под давлением: инструмент, который формирует расплавленный металл под давлением

Новости отрасли
2026-08-28
Расплавленный алюминий поступает в стальную форму с высокой скоростью. Форма закрывается под действием тонны зажимного усилия. Металл затвердевает за считанные секунды. Форма открывается. Робот извлекает почти готовую деталь. Ан алюминиевая форма для литья под давлением производит кронштейны, корпуса, компоненты двигателя и детали конструкции, помещая жидкий алюминий в полость из закаленной стали. Форма не является контейнером. Это прецизионный инструмент, который формирует сложные формы с тонкими стенками за время цикла, измеряемое секундами, для производственных циклов, исчисляющихся сотнями тысяч. Для производителей автомобилей, аэрокосмической и промышленной промышленности пресс-форма — это то место, где рождается деталь.
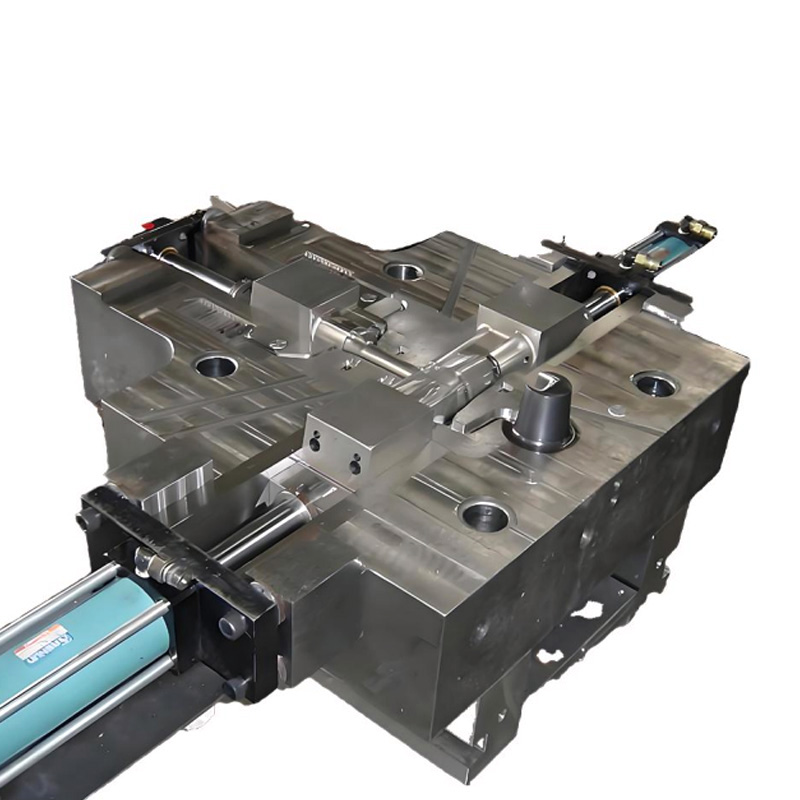
Расплавленный алюминий ударяется о поверхность полости с большой скоростью. Сталь должна противостоять термопроверке, эрозии и пайке. В форме для литья под давлением алюминия используется инструментальная сталь для горячей обработки, обычно H13 или DIN 1.2344, закаленная до твердости от 46 до 50 HRC. Эта сталь сохраняет твердость при повышенных температурах и противостоит термической усталости.
Проверка температуры – это предел срока службы формы. Каждый выстрел нагревает поверхность резонатора. Разделительный агент охлаждает его. Повторное термоциклирование приводит к образованию сети мелких поверхностных трещин. Производитель алюминиевых форм для литья под давлением контролирует микроструктуру стали посредством правильной термообработки и снятия напряжений. Пресс-форма с правильно обработанным H13 выдерживает сотни тысяч ударов, прежде чем на отлитых деталях появляется тепловая проверка.
Поверхностное покрытие продлевает срок службы. Азотирование или PVD-покрытие создают твердый, химически инертный поверхностный слой. Покрытие устойчиво к пайке, при которой алюминий прилипает к стали и откладывается на стенках полости. Алюминиевая форма для литья под давлением с азотированной полостью позволяет получать более чистые детали и дольше работает между циклами очистки.
Система направляющих доставляет алюминий в полость. Ворота — это точка входа, где бегун встречает часть. Производитель алюминиевых форм для литья под давлением проектирует расположение и размер литника таким образом, чтобы металл заполнил полость до того, как он затвердеет. Слишком маленькие ворота вызывают преждевременное замораживание и короткие удары. Слишком большие ворота оставляют толстый остаток, требующий дополнительной обрезки.
Вентиляция позволяет воздуху выходить перед металлической передней частью. Захваченный воздух сжимается и нагревается, вызывая пористость готовой детали. Алюминиевая форма для литья под давлением с вентиляционными каналами и переливными карманами улавливает газ и позволяет чистому металлу заполнить полость. Вакуумные системы вытягивают воздух перед его впрыском, обеспечивая почти нулевую пористость в критических частях конструкции.
Охлаждающие каналы, просверленные в форме, контролируют температуру матрицы. Постоянная температура означает последовательное затвердевание и стабильность размеров. Производитель алюминиевых форм для литья под давлением проектирует контуры охлаждения, повторяющие контур полости. Конформное охлаждение, при котором каналы напечатаны на 3D-принтере сложной формы, отводит тепло из областей, где отсутствуют прямые просверленные линии.
Деталь сжимается на сердечнике по мере охлаждения. Углы уклона позволяют ему освободиться. Алюминиевая форма для литья под давлением с правильной осадкой предотвращает прилипание. Выталкивающие штифты выталкивают деталь из сердечника, расположенного на ребрах, выступах и невыступающих поверхностях. Следы штифтов на уплотнительной поверхности или опорной поверхности недопустимы.
Ползуны и стержни образуют подрезы и внутренние ходы. Гидравлический или механический слайд вытягивает стержень из детали перед выбросом. Алюминиевая форма для литья под давлением с правильно синхронизированными направляющими позволяет изготавливать изделия сложной геометрии без вторичной механической обработки. Механизм скольжения должен свободно перемещаться при высоких температурах и противостоять истиранию при повторяющихся циклах.
Вот что необходимо для производства формы для литья под давлением:
В автомобильной промышленности используются алюминиевые формы для литья под давлением для блоков двигателей, корпусов трансмиссии, кронштейнов и конструктивных элементов. Форма работает в ячейке с литейной машиной, обрезным прессом и роботом. Цикл повторяется каждые 30–60 секунд. Детали отправляются на обрабатывающие линии.
В потребительских товарах и электронике используется литье под давлением алюминия для корпусов ноутбуков, корпусов электроинструментов и корпусов небольших приборов. Пресс-форма позволяет производить детали почти чистой формы, которые требуют минимальной доводки перед сборкой.
Пористость отлитой детали из-за захваченного газа. Алюминиевая форма для литья под давлением с надлежащей вентиляцией и вакуумной системой позволяет производить детали с минимальной пористостью. Наросты припоя на поверхности полости из-за прилипания алюминия. Азотированная или покрытая полость устойчива к пайке. Выталкивающие штифты сгибаются или ломаются из-за застревания детали. Правильная вытяжка и полированная поверхность полости предотвращают прилипание.
Пресс-форма для литья под давлением алюминия — это производственный актив, который работает под воздействием тепла, давления и эрозии. Форма наполняется расплавленным алюминием каждые 30 секунд, днем и ночью. Выберите производителя, который подберет подходящую сталь, спроектирует заполнение и охлаждение, а также создаст систему выброса для надежной езды на велосипеде. Детали получатся чистыми и в надлежащем виде. Это результат, который окупает форму.
Авторское право © Чжэцян Фэйфэн Пресижен Ди Кастинг Ко., Лтд.
